

Pedoman Pengendalian Mutu Lapisan Kelongsong Laser: 5 Masalah Inti dan Solusi Efisien
Sebagai proses utama dalam perbaikan dan penguatan permukaan komponen{0}}peralatan kelas atas, teknologi pelapisan laser memiliki kualitas lapisan pelapis yang secara langsung menentukan masa pakai dan keamanan operasional produk. Faktor-faktor seperti kinerja material, kualitas sinar laser, dan parameter proses semuanya mempengaruhi efek kelongsong. Dalam penerapan praktis, masalah umum seperti retak, distorsi, dan oksidasi sering dijumpai. Artikel ini berfokus pada masalah kualitas inti lapisan kelongsong laser, menganalisis penyebabnya dan solusi yang ditargetkan, serta memberikan referensi praktis bagi tenaga teknis di industri.

Masalah Retak: Pendekatan Ganda Pengaturan Stres dan Optimasi Material
Pemanasan dan pendinginan kelongsong laser yang cepat dengan mudah menciptakan gradien suhu yang signifikan antara lapisan kelongsong dan substrat, sehingga menghasilkan tegangan tarik yang menyebabkan retakan-paling sering pada substrat antarmuka, serta pada lapisan fusi dan area yang tumpang tindih. Untuk mengatasi hal ini memerlukan fokus ganda pada pengendalian stres dan perbaikan material: pemanasan awal substrat dan penerapan pendinginan lambat berikutnya mengurangi gradien suhu dan mengurangi tekanan termal. Meningkatkan kandungan Ni dalam sistem Fe-Cr-Ni-B-Si, meningkatkan kepadatan energi, atau menerapkan pengadukan elektromagnetik dapat menurunkan sensitivitas retak. Selain itu, mengontrol ketebalan lapisan dan mengadopsi teknologi pelapisan komposit (dengan lapisan transisi perantara) memungkinkan transisi berkelanjutan dalam komposisi dan kinerja, melemahkan tekanan internal sekaligus meningkatkan kekuatan ikatan, dan secara efektif menekan pembentukan retakan.
Distorsi Substrat:-Strategi Perlindungan Proses Multidimensi
Distorsi substrat secara langsung mengganggu keakuratan perakitan peralatan, sehingga desain proses yang sistematis sangat penting untuk pencegahan. Langkah-langkah utama dimulai dengan pra-pemrosesan: perlakuan panas pada media untuk menghilangkan tekanan internal yang melekat akan memberikan landasan yang stabil. Memprioritaskan lapisan yang lebih tipis akan meminimalkan dampak masukan panas pada substrat, sehingga mengurangi kekuatan pendorong distorsi. Menggabungkan pemanasan awal dengan pasca-pengolahan akan menyeimbangkan penyusutan volume akibat perubahan suhu, sehingga semakin menstabilkan struktur media. Metode tambahan seperti tegangan pra-tekanan, pra-deformasi, atau penjepitan mekanis membatasi ruang deformasi media selama pelapisan, memastikan stabilitas struktural dan menghindari penyimpangan yang memengaruhi perakitan berikutnya.
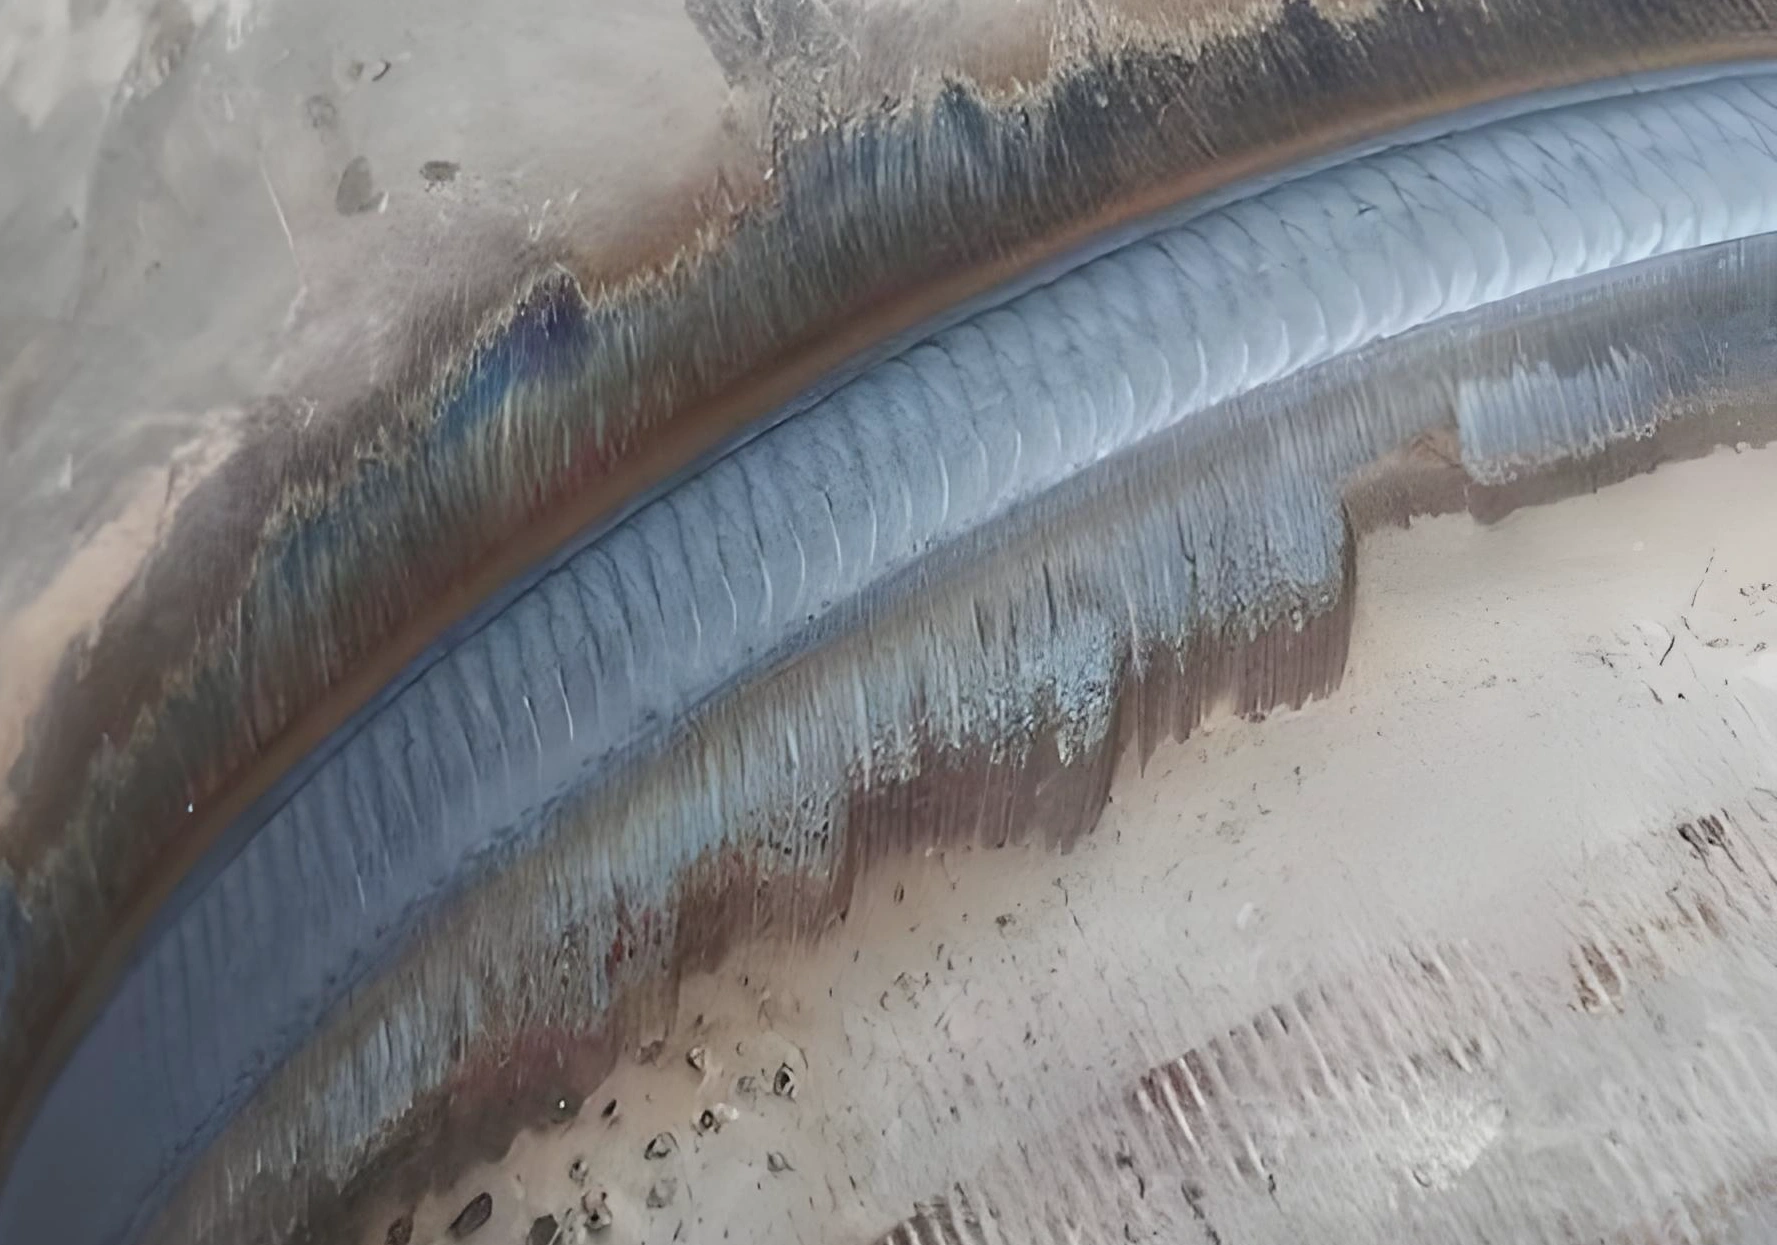

Oksidasi dan Kehilangan Pembakaran, dan Kekasaran Permukaan: Pengendalian Lingkungan dan Optimasi Kolam Cair
Laser berenergi-tinggi dengan mudah menyebabkan oksidasi dan hilangnya elemen paduan akibat pembakaran, sedangkan gradien tegangan permukaan kolam cair menyebabkan kerutan setelah pemadatan, sehingga meningkatkan kekasaran permukaan. Untuk perlindungan oksidasi, pelindung gas adalah solusi utama: helium menawarkan hasil terbaik, memberikan permukaan halus, struktur mikro halus, dan kekerasan tinggi, meskipun biayanya lebih tinggi. Argon adalah pilihan yang disukai industri karena efektivitas-biayanya yang sangat baik, dan pengendalian fluiditas gas yang cermat merupakan hal yang sangat penting. Untuk mengurangi kekasaran permukaan, mengoptimalkan kondisi kolam cair adalah kuncinya-menyesuaikan parameter sinar laser dan mengatur bidang suhu kolam cair akan melemahkan dampak gradien tegangan permukaan radial, meminimalkan kerutan, dan menghasilkan permukaan kelongsong yang lebih halus.
Kontrol Laju Pengenceran: Keseimbangan Parameter dan Jaminan Kinerja
Tingkat pengenceran merupakan indikator penting kinerja lapisan kelongsong, dengan kisaran ideal dalam kisaran 5% untuk menyeimbangkan kinerja permukaan dan kekuatan ikatan. Kontrolnya bergantung pada koordinasi parameter: kecepatan pengumpanan bubuk dan kecepatan pemindaian berinteraksi secara dinamis-pada kecepatan pengumpanan bubuk yang rendah, laju pengenceran menurun seiring dengan meningkatnya kecepatan pemindaian, sedangkan hal sebaliknya terjadi pada kecepatan pengumpanan tinggi karena efek pelindung termal bubuk. Penggunaan sinar laser persegi panjang secara efektif mengurangi laju pengenceran, namun laju pengenceran yang terlalu rendah harus dihindari: pencairan substrat yang tidak memadai menyebabkan kekuatan ikatan yang buruk, sehingga berisiko terkelupasnya lapisan kelongsong dan kegagalannya. Penyesuaian parameter ini secara tepat memastikan laju pengenceran tetap berada dalam kisaran optimal, sehingga menjaga kinerja lapisan kelongsong secara keseluruhan.

Komponen peralatan laser

Mesin Laser Serat

Kepala Pelapis Laser

Pengumpan Bubuk

Kepala Pengerasan Laser
Logika Inti Kontrol Kualitas dan Dukungan Teknis Kelongsong Laser
Inti dari kendali kualitas lapisan kelongsong laser adalah mengidentifikasi penyebab masalah secara akurat dan menyeimbangkan kinerja dan biaya melalui tindakan yang ditargetkan seperti peningkatan material, optimalisasi parameter proses, dan pengendalian lingkungan. Mulai dari pengaturan tegangan untuk retakan dan distorsi, hingga optimalisasi lingkungan dan kumpulan lelehan untuk oksidasi dan kekasaran, lalu keseimbangan parameter untuk laju pengenceran, pola pikir-kontrol proses yang lengkap perlu ditetapkan.